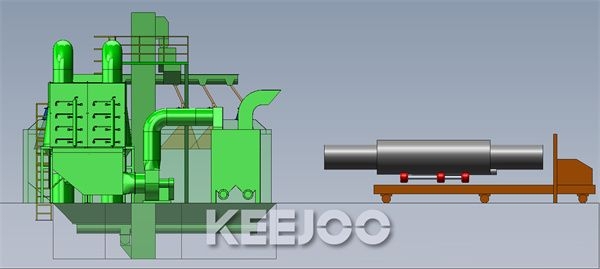
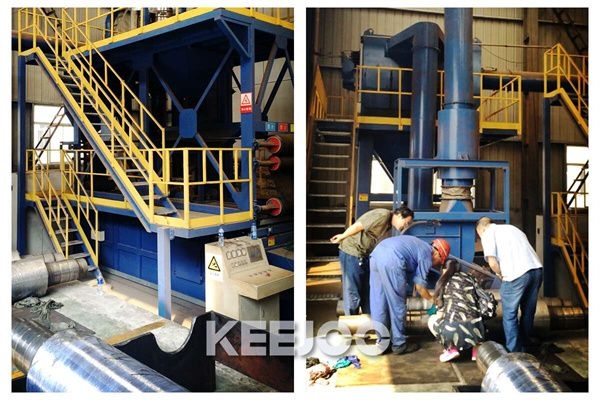
轧辊毛化抛丸刻蚀机是一种借助抛丸器利用高速弹丸远距离抛射工件表面的不接触式清理,故该工艺不受被抛丸工件尺寸、形状和重量的限制。抛丸毛化技术是目前国际上应用普遍的、经济、可靠的毛化方法。
确保正确粗糙度的高效工具
在轧辊线线上生产扁平轧材如条材等,确保传送扁平轧材的圆筒碾磨机外表面的正确粗糙度是至关重要的。KNNJOO(青岛)生产的REC21蚀刻滚轧机是进行此类处理的理想设备,已经广泛用于全世界大量的轧钢机中。
通过在相同的机器中甚至在需要处理的相同产品中处理和使用不同尺寸的抛丸,REC21蚀刻滚轧机可以为圆筒碾磨机提供可靠的表面糙度,满足所有工业(从汽车制造业到所有其它工业)的要求。
抛丸清理可以通过变频器进行完全控制,变频器可以控制抛丸流的磨料速度和圆筒配置,符合特殊的、苛刻的工况应用。
轧辊抛丸毛化的工作原理是将弹丸的动能转化为对工件表面的冲击力。抛丸清理的效率取决于弹丸的数量、大小、速度和冲击的方向。因此,抛丸清理机的经济、技术指标几乎全部依赖于抛丸器的性能。而轧辊毛化则是利用抛丸均匀轰击的方式使已研磨好的轧钢用轧辊工作面变的均匀粗糙。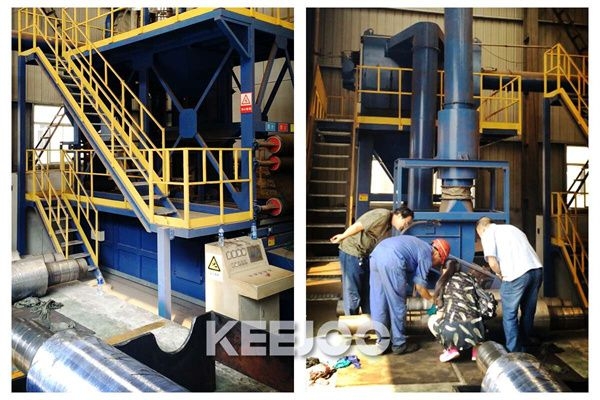
RE21辊面抛丸毛化蚀刻机工作原理
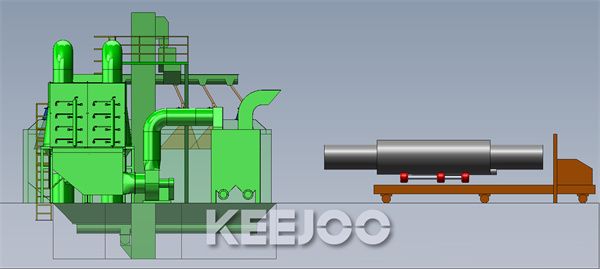
台车开入抛丸室内后锁定不动,工件(即轧辊)托在台车自旋橡胶托轴(辊)上绕轴线匀速自旋;抛丸器装在室体顶上抛射特种弹丸,轰击工件工作面,使之工作表面在不破坏原有几何精度(包括中高度)的前体下达到均匀粗糙的目的。
目前淳九KNNJOO公司为巴基斯坦国际钢铁、蒂森克虏伯公司、中钢国际、唐山国风集团、宝钢集团、马士基等国内外公司提供了轧辊抛丸机毛化设备。
Workpieces: Mill cylinder rolls Workpiece dimension: D max 800 mm, L max 5000 mm (table 2500), standard Process: External roughness etching Blasting: 1 x 22 kW wheel, on the standard version Shot separation: Airwash type, with vibrating sieves Shot recovery: Lower screw, elevator, multiple hopper, Replenishers Abrasive: Steel grit (3 sizes on the standard version) Pieces handling: 1 piece per cycle, automatic work car Dust collector: Reverse cartridges type
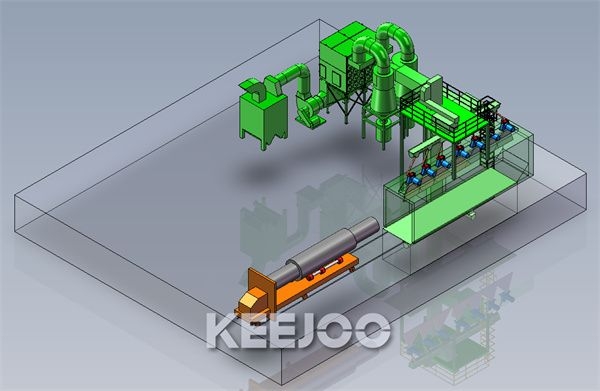
工件:轧机滚筒
工件尺寸:D max 800 mm,L max 5000 mm(表2500),标准
工艺:外部粗糙度蚀刻
爆破:1 x 30 kW抛丸器进口,标准德国版本
喷射分离:带有振动筛的空气洗涤型
喷丸回收:下螺杆,升降机,多个料斗,补给器
磨料:钢砂(标准版上有3种尺寸)
零件处理:每个循环1件,自动工作车
除尘器:脉冲反吹类型
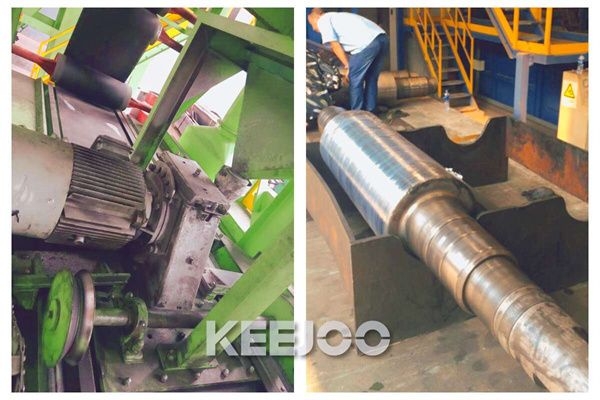
1 被毛化辊轴
最大重量 5吨
直径 Φ300-1500mm
辊轴毛化面(辊面)最大长度 1550-2300mm
辊子硬度 HSD91~95
2 动力源要求
电源 交流三相四线制,380V±10%,50Hz±0.5 Hz
气源 消耗量2m³/min , 压力0.5~0.6Mpa
3 温度 车间40℃~-20℃;
1.2 技术方案综述
抛丸清理是一种借助抛丸器利用高速弹丸远距离抛射工件表面的不接触式清理,故该工艺不受被清理工件尺寸、形状和重量的限制。抛丸清理技术是目前国际上应用最普遍的、最经济、最可靠的清理方法。
抛丸清理的工作原理是将弹丸的动能转化为对工件表面的冲击力。抛丸清理的效率取决于弹丸的数量、大小、速度和冲击的方向。因此,抛丸清理机的经济、技术指标几乎全部依赖于抛丸器的性能。而轧辊毛化则是利用抛丸均匀轰击的方式使已研磨好的轧钢用轧辊工作面变的均匀粗糙。
RE60辊面抛丸毛化蚀刻机工作原理
台车开入抛丸室内后锁定不动,工件(即轧辊)托在台车自旋橡胶托轴(辊)上绕轴线匀速自旋;抛丸器装在室体顶上抛射特种弹丸,轰击工件工作面,使之工作表面在不破坏原有几何精度(包括中高度)的前体下达到均匀粗糙的目的。
RE60辊面抛丸毛化蚀刻机是一套机械、电气自动化高度集成的系统,为保证设备和先进性和可靠性,我们拟采用下述关键技术及保证措施:
1.2.1 机械部分
1.2.1.1 RE60辊轴表面抛丸毛化机是根据众多钢板生产的要求而设计制作的专用设备;用于对轧辊辊面的给定部分进行抛丸毛化,以达要求的均匀粗糙度。采用专用曲线抛丸器,抛丸量250-400㎏/min,配备ABB电机,功率30kw。抛丸器设在室体顶部。鉴于被毛化件的具体特点,本机设专用运载台车承载轧辊,用四个挂胶或聚胺脂辊轮支承在被毛化轧辊的轴肩部。毛化时,整个辊轴除要求毛化部分外,均用高铬耐磨铸铁护板/高锰钢护板/橡胶护板/聚胺酯胶等防护,从而保证只有要求的部分被弹丸抛射轰击毛化。液压系统驱动托辊升降与自转,以便清理不同规格的轧辊时,获得最佳的毛化效果。